Tiên phong công nghệ, dịch vụ dẫn đầu
Tiên phong công nghệ, dịch vụ dẫn đầu
 Lọc tìm
Máy chà nhám cạnh là thiết bị dùng băng nhám đặt đứng để chà mịn phần cạnh của ván, cánh cửa và chi tiết nội thất — nơi máy chà nhám thùng và máy chà mặt phẳng không chạm tới được. Cạnh sau dán nẹp, sau cắt hoặc sau phay đều cần qua máy chà cạnh để đạt độ mịn đồng nhất với bề mặt, sẵn sàng cho sơn và hoàn thiện.
Dòng máy này có mặt trong hầu hết xưởng nội thất ván công nghiệp và xưởng cửa gỗ, xử lý cả cạnh thẳng lẫn cạnh cong theo biên dạng chi tiết. Tại Đại Phúc Vinh CNC, máy chà nhám cạnh thuộc hệ chà nhám hoàn thiện của hệ thống máy chế biến gỗ, đi cùng máy chà nhám thùng, chà nhám chổi và chà nhám bo.
Cạnh hộc ngăn kéo, cạnh cánh tủ và các biên dạng profile là phần diện tích nhỏ nhưng chiếm nhiều giờ chà tay nhất trong xưởng, vì thợ phải ôm theo từng đường cong. Máy chà nhám cạnh tự động hóa đúng khâu này trong hệ thống máy chế biến gỗ: phôi đi qua một lần, cạnh được chà đều cả đoạn thẳng lẫn đoạn chép hình.
Trong bài viết này:
Máy chà nhám cạnh là thiết bị chà nhám chuyên cho phần cạnh — bề mặt hẹp bao quanh chu vi của tấm ván và chi tiết. Trong khi phần mặt phẳng được máy chà nhám thùng xử lý hiệu quả, phần cạnh lại là "vùng trũng" của hoàn thiện: cạnh sau cắt còn vết cưa, cạnh sau dán nẹp còn gờ keo và lệch nẹp, cạnh sau phay còn vết dao. Nếu bỏ qua khâu chà cạnh, sản phẩm hoàn thiện sẽ lộ rõ sự chênh lệch giữa mặt và cạnh khi sờ tay hoặc khi sơn lên.
Vai trò của máy chà nhám cạnh vì thế nằm ở tính đồng nhất: đưa cạnh về cùng độ mịn và cùng cảm giác bề mặt với phần mặt, đồng thời xử lý các chi tiết cong mà không máy chà phẳng nào làm được — mặt bàn tròn, cánh cửa lượn sóng, kệ trang trí uốn cong. Với xưởng làm hàng thiết kế theo yêu cầu, nơi chi tiết cong xuất hiện thường xuyên, máy chà cạnh gần như là thiết bị bắt buộc thay vì lựa chọn thêm.
Nguyên lý phổ biến nhất là băng nhám được căng đứng theo phương thẳng đứng qua hai puli, tạo thành một "bức tường nhám" chuyển động liên tục. Chi tiết được tỳ cạnh vào băng và di chuyển dọc theo biên dạng; nhiều dòng máy có cơ chế dao động lên xuống của băng (oscillating) để hạt nhám không chạy lặp lại trên cùng một vệt, giúp bề mặt đều hơn và băng mòn đều hơn. Với cạnh cong, người vận hành dẫn chi tiết theo đường cong, băng nhám mềm ôm theo biên dạng tại điểm tiếp xúc.
Cấu tạo chính gồm khung máy, cụm puli và động cơ dẫn băng đứng, cơ cấu dao động, bàn đỡ phôi có thể nghiêng để chà cạnh vát, thước tỳ dẫn hướng cho cạnh thẳng, và họng hút bụi tại vùng chà. Một số cấu hình bổ sung trục chà tròn phía sau để xử lý cạnh trong của lỗ khoét hoặc chi tiết nhỏ. Điểm khác biệt cần lưu ý khi chọn máy là chiều cao băng nhám sử dụng được — thông số này quyết định chiều dày cạnh tối đa máy xử lý thoải mái.
Theo biên dạng xử lý: dòng chuyên cạnh thẳng với thước tỳ dài, phù hợp cạnh ván và cánh cửa thẳng sản lượng lớn; dòng đa năng xử lý cả cạnh thẳng lẫn cạnh cong nhờ bàn đỡ linh hoạt và băng dao động — đây là dòng được chọn nhiều nhất tại các xưởng nội thất tổng hợp. Theo cơ chế băng: dòng băng đứng cố định đơn giản, chi phí thấp; dòng băng dao động cho chất lượng bề mặt cao hơn và tuổi thọ băng tốt hơn.
Theo quy mô: dòng để bàn/gọn cho xưởng nhỏ và khâu hoàn thiện bổ sung; dòng công nghiệp khung nặng cho sản xuất liên tục. Ngoài ra còn có các cấu hình kết hợp chà cạnh với đầu chà trục cho lỗ và rãnh trong. Khi tư vấn chọn máy, Đại Phúc Vinh CNC thường hỏi ba điều: chiều dày cạnh lớn nhất thường chà, tỷ lệ chi tiết cong trong sản phẩm, và cạnh cần chà đang ở công đoạn nào (sau cắt, sau dán nẹp hay sau lót sơn) — vì mỗi công đoạn cần hạt nhám và cách vận hành khác nhau.

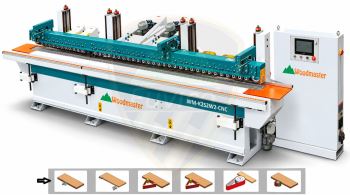
Máy chà nhám cạnh hộc ngăn kéo 2 cạnh WM-EG1850

Máy chà nhám cạnh chép hình tự động WM-S100A
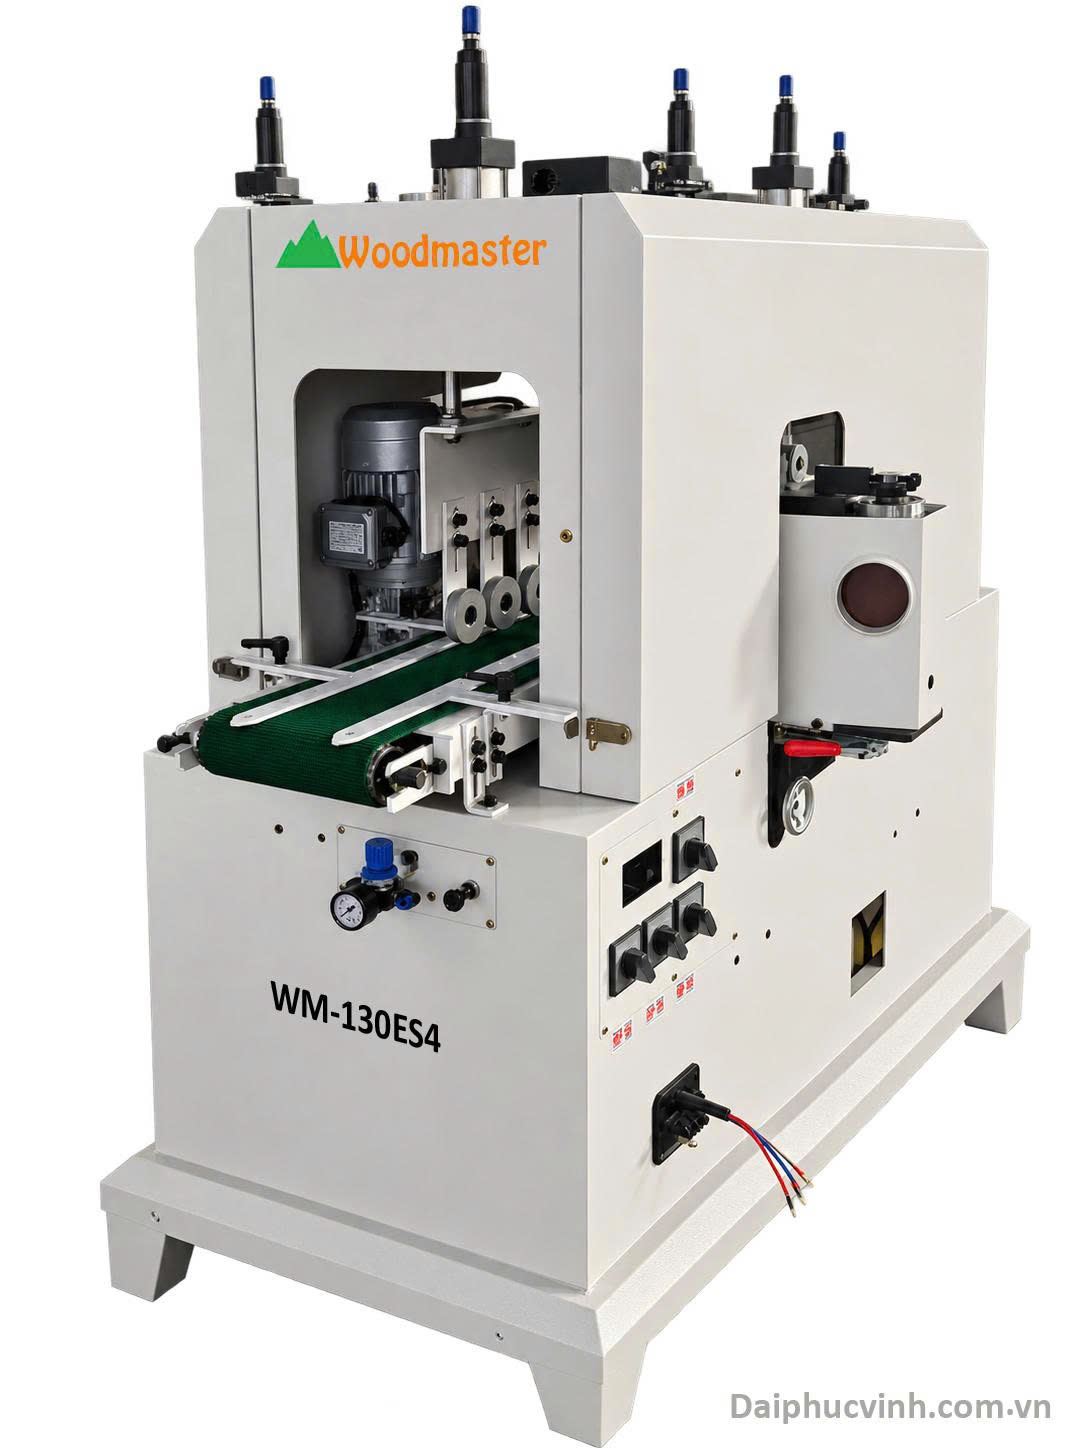
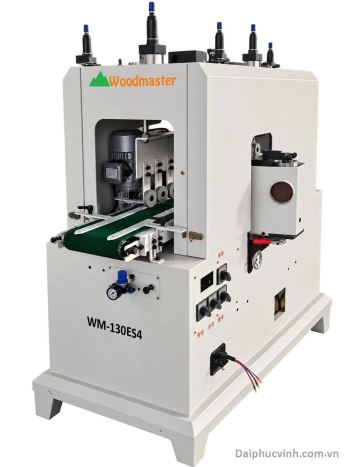
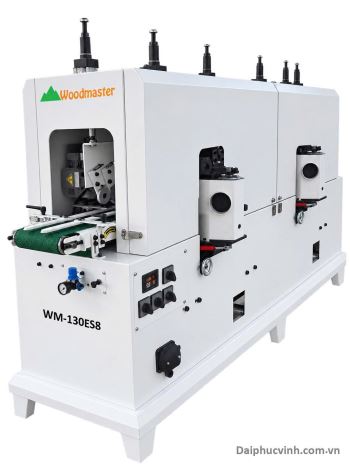
Máy chà nhám cạnh 4 mặt 4 trục 130mm WM-130ES4
Xưởng nội thất ván công nghiệp dùng máy chà nhám cạnh để xử lý cạnh ván sau dán cạnh ở những vị trí máy dán cạnh tự động chưa hoàn thiện triệt để, và chà cạnh các chi tiết cắt CNC có biên dạng cong. Xưởng cửa gỗ dùng máy cho cạnh cánh cửa, cạnh khung bao trước sơn — những bề mặt hẹp nhưng diện tích tiếp xúc tay người dùng rất lớn. Xưởng bàn ghế và đồ trang trí dùng máy cho mặt bàn tròn, mặt ghế cong, kệ lượn sóng và các chi tiết thiết kế riêng.
Trong xưởng xuất khẩu, máy chà cạnh còn đảm nhận khâu chà cạnh sau lót: lớp sơn lót làm cạnh nổi gờ và xù lông gỗ, cần chà nhẹ lại trước lớp phủ hoàn thiện. Đây là công đoạn tinh, đòi hỏi kiểm soát lực tốt — lý do nhiều xưởng bố trí thợ có kinh nghiệm nhất đứng máy chà cạnh. Dù ở quy mô nào, trong hệ máy chà nhám chung, máy cạnh là mảnh ghép xử lý phần việc mà mọi máy chà phẳng đều bỏ sót.
Phương án thay thế truyền thống là chà cạnh bằng máy chà rung/máy chà tay cầm tay hoặc giấy nhám bọc cữ. Cách làm này đầu tư gần như bằng không và linh hoạt với mọi biên dạng, nhưng có ba nhược điểm cố hữu: năng suất rất thấp khi sản lượng tăng; độ mịn không đồng đều giữa các chi tiết và các thợ; và cạnh dễ bị "lẹm" — bo không kiểm soát ở hai đầu cạnh do lực tay không đều, làm hỏng đường nét thiết kế.
Máy chà nhám cạnh khắc phục cả ba: băng chạy liên tục với tốc độ ổn định, bề mặt cạnh đồng nhất theo đúng mặt phẳng tỳ, năng suất cao hơn nhiều lần và ít phụ thuộc tay nghề. Điểm thủ công vẫn thắng là chi tiết đơn chiếc quá đặc thù hoặc sản lượng rất thấp. Vì vậy, ngưỡng quyết định thường nằm ở sản lượng: khi khâu chà cạnh bắt đầu làm chậm cả dây chuyền hoàn thiện, đó là lúc máy chà cạnh phát huy giá trị rõ nhất.
Nếu nhu cầu chỉ dừng ở bo mềm cạnh và giảm bén sau dán cạnh với chi phí gọn hơn, anh/chị tham khảo thêm dòng máy chà nhám bo trước khi quyết định lên cấu hình chà cạnh tự động.
Máy chà nhám cạnh thuộc cụm hoàn thiện bề mặt, đứng sau các khâu cắt (panel saw, CNC nesting), dán cạnh và phay định hình; đứng trước sơn và lắp ráp. Quy trình điển hình của xưởng nội thất: mặt phẳng được máy chà nhám thùng xử lý, cạnh được máy chà cạnh hoàn thiện, chi tiết định hình được máy chà chổi xử lý, góc sắc được máy chà bo làm mềm — sau đó toàn bộ chi tiết vào buồng sơn với bề mặt đồng nhất cả mặt, cạnh và góc. Bố trí máy chà cạnh gần khu vực dán cạnh và sơn giúp giảm vận chuyển chi tiết qua lại trong xưởng.
Sáu tiêu chí thực tế khi chọn máy chà nhám cạnh. Một, chiều cao băng nhám: phải bao phủ chiều dày cạnh lớn nhất thường chà, có dư để băng dao động vẫn phủ kín cạnh. Hai, khả năng dao động của băng: nếu yêu cầu bề mặt cạnh cao (sản phẩm sơn bóng, hàng xuất khẩu), nên chọn dòng có dao động để tránh vệt nhám lặp. Ba, bàn đỡ và thước tỳ: bàn phải đủ rộng và ổn định cho chi tiết lớn nhất; thước tỳ phải chỉnh nhanh và khóa chắc cho cạnh thẳng.
Bốn, xử lý cạnh cong: nếu sản phẩm có nhiều đường cong, cần kiểm tra độ mềm ôm của băng và không gian thao tác quanh vùng chà bằng chi tiết cong thực tế của xưởng. Năm, hút bụi: chà cạnh sinh bụi mịn tập trung, họng hút phải đặt sát vùng chà và nối được vào hệ hút bụi trung tâm. Sáu, vật tư băng: khổ băng đứng có sẵn trên thị trường hay không, giá và thời gian thay băng — thay băng nhanh giúp máy không phải dừng lâu giữa ca. Đối chiếu đủ sáu điểm này sẽ cho cấu hình đúng nhu cầu hơn hẳn việc chỉ so giá máy.
Chưa rõ nên chọn máy chà cạnh 2 cạnh hộc kéo, chép hình hay đa trục 4 mặt?Cho đội ngũ kỹ sư biết loại chi tiết, chiều cao cạnh lớn nhất và sản lượng mỗi ngày — Đại Phúc Vinh CNC sẽ tư vấn đúng cấu hình và báo giá chi tiết theo từng model.
Gọi ngay HotlineBảng dưới đây tổng hợp dải thông số từ 10 sản phẩm có công bố bảng thông số kỹ thuật trong danh mục máy chà nhám cạnh tại Đại Phúc Vinh CNC, cập nhật tháng 11/2026. Mỗi dải là khoảng giá trị thấp nhất – cao nhất giữa các model; thông số chi tiết của từng model nằm trong trang sản phẩm tương ứng và được xác nhận lại khi báo giá.
| Chiều rộng làm việc | 90–2.000 mm |
|---|---|
| Chiều cao làm việc | 15–250 mm |
| Motor chà nhám | 4–10 HP (dòng chà 2 cạnh dùng 2 motor 10 HP) |
| Kích thước máy (D × R × C) | 1.350–4.500 × 720–1.300 × 1.000–1.500 mm |
Với giám đốc sản xuất và kỹ sư thẩm định đầu tư, các khung tham chiếu dưới đây giúp đọc nhanh cấu hình chào bán của dòng máy chà nhám cạnh — thông số chi tiết theo từng model được xác nhận trong báo giá và khi chạy thử máy:
Checklist kỹ sư trước khi chốt cấu hình:
Vận hành máy chà nhám cạnh hiệu quả đòi hỏi chọn đúng hạt nhám theo công đoạn: hạt trung bình để xóa vết cưa và gờ nẹp, hạt mịn để hoàn thiện trước sơn, hạt rất mịn và lực nhẹ cho chà cạnh sau lót. Khi chà, giữ chi tiết tỳ đều vào băng và di chuyển liên tục theo biên dạng, tránh dừng tại một điểm gây lõm cạnh. Với cạnh cong, đi theo chiều cong tự nhiên, không ép băng biến dạng quá mức.
Bảo trì định kỳ gồm kiểm tra độ căng và độ thẳng của băng đứng, vệ sinh puli và vùng dao động, kiểm tra bàn đỡ và thước tỳ không bị rơ. Lỗi thường gặp: cạnh bị lẹm đầu do dừng tay ở hai đầu hành trình; vết xước dọc do hạt nhám quá thô so với công đoạn hoặc băng bị bít; cạnh cong bị phẳng cục bộ do ép quá mạnh tại điểm tiếp xúc. Các lỗi này chủ yếu đến từ thao tác, nên khâu đào tạo vận hành khi bàn giao máy — nội dung kỹ sư Đại Phúc Vinh CNC thực hiện trực tiếp tại xưởng — có ý nghĩa quyết định đến chất lượng đầu ra lâu dài.
Đại Phúc Vinh CNC hoạt động trong ngành máy chế biến gỗ từ năm 2008 với hệ thống showroom tại Đồng Nai, Hà Nội, TP.HCM, Bình Dương, Nghệ An, Đà Nẵng, Cần Thơ, Quy Nhơn, Buôn Ma Thuột và Nha Trang, cung cấp đủ hệ chà nhám từ thùng, băng, chổi, cạnh đến bo cho cả ván công nghiệp và gỗ tự nhiên. Kỹ sư của công ty lắp đặt, căn chỉnh băng và cơ cấu dao động, hướng dẫn kỹ thuật chà cạnh thẳng – cạnh cong theo sản phẩm thật của xưởng và đào tạo vận hành tại chỗ; máy được bảo hành 12 tháng, hỗ trợ kỹ thuật 24/7. Anh/chị có thể mang chi tiết cong khó nhất của xưởng mình đến showroom để chà thử trước khi quyết định.
Anh/chị có thể đến trực tiếp showroom gần nhất để xem máy chà nhám cạnh, mang theo mẫu hộc kéo hoặc cánh tủ của xưởng mình để chà thử và trao đổi cấu hình với đội ngũ kỹ sư trước khi quyết định đầu tư:

📍 Địa chỉ: (Cụm công nghiệp Nguyên Khê) Tổ 28, xã Phúc Thịnh, TP. Hà Nội
📞 Hotline: 0977 244 343 – Mr. Cường
📞 Hotline: 0989 730 343 – Mr. Thức
📍 Địa chỉ: 62C Nguyễn Thị Thập, P. Bình Thuận, Quận 7, TP. HCM
📞 Hotline: 0937 378 343 – Mr. Cường
📍 Địa chỉ: Số 1B/10, Đại Lộ Bình Dương, KP. Đông Nhì, P. Lái Thiêu, TP. Hồ Chí Minh
📞 Hotline: 0933 671 343 – Mr. Duy Hậu
📍 Địa chỉ: Số 343, Đường Điểu Xiển, Tổ 8, Khu Phố 9, P. Long Bình, Tỉnh Đồng Nai
📞 Hotline: 0919 421 343 – Mr. Tuấn
📞 Hotline: 0982 421 343 – Mr. Công
📍 Địa chỉ: Lô OTM 8-6 Lô - OTM 8-7, KĐT Mới Long Vân, P. Quy Nhơn Bắc, T. Gia Lai
📞 Hotline: 0965 931 343 – Mr. Vương
Giải đáp các thắc mắc phổ biến về máy chà nhám cạnh.
Có. Băng nhám đứng có độ mềm nhất định tại vùng tiếp xúc nên ôm theo biên dạng cong của chi tiết như mặt bàn tròn, cánh lượn sóng. Người vận hành dẫn chi tiết theo đường cong, giữ lực tỳ đều để bề mặt cong được chà đồng nhất.
Nên chọn nếu xưởng yêu cầu bề mặt cạnh chất lượng cao. Dao động giúp hạt nhám không chạy lặp trên cùng một vệt, bề mặt đều hơn, băng mòn đều và bền hơn. Với nhu cầu chà thô đơn giản, dòng không dao động vẫn đáp ứng tốt với chi phí thấp hơn.
Giá phụ thuộc chiều cao băng, cơ chế dao động và quy mô khung máy. Anh/chị cho biết chiều dày cạnh lớn nhất và tỷ lệ chi tiết cong trong sản phẩm, Đại Phúc Vinh CNC sẽ tư vấn cấu hình phù hợp và báo giá chi tiết theo model.
Cần dùng hạt nhám phù hợp để xóa gờ keo và phần nẹp thừa mà không làm xước bề mặt ván hai bên cạnh. Lực tỳ phải nhẹ và đều, đặc biệt với ván phủ melamine hoặc laminate vì lớp phủ mỏng rất dễ bị ăn mòn nếu chà quá tay.
Nguyên nhân chính là dừng hoặc chậm tay ở hai đầu hành trình khiến băng ăn sâu cục bộ, hoặc tỳ phôi không ổn định khi vào và ra khỏi vùng chà. Khắc phục bằng cách giữ nhịp di chuyển đều suốt chiều dài cạnh và tỳ chắc phôi vào thước/bàn đỡ.
Còn thắc mắc về máy chà nhám cạnh?Đội ngũ kỹ sư Đại Phúc Vinh CNC sẵn sàng tư vấn cấu hình phù hợp với xưởng của anh/chị.
Gọi ngay Hotline